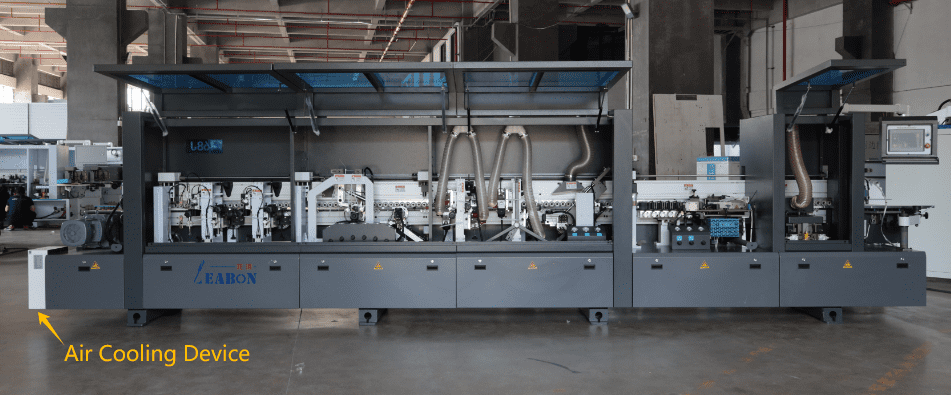
Recientemente, uno de nuestros clientes de Catar compró una Máquina de bandas de borde(ver la imagen a continuación) de nosotros.
Esta Máquina de bandas de borde es en realidad una máquina personalizada. Hay algunos cambios, incluidas las funciones de la máquina, la potencia del motor y el color del cuerpo.
Cuando el cliente vino a nuestra fábrica a inspeccionar e hizo una solicitud. Estaba tratando de instalar una refrigeración por aire para proteger los componentes eléctricos .
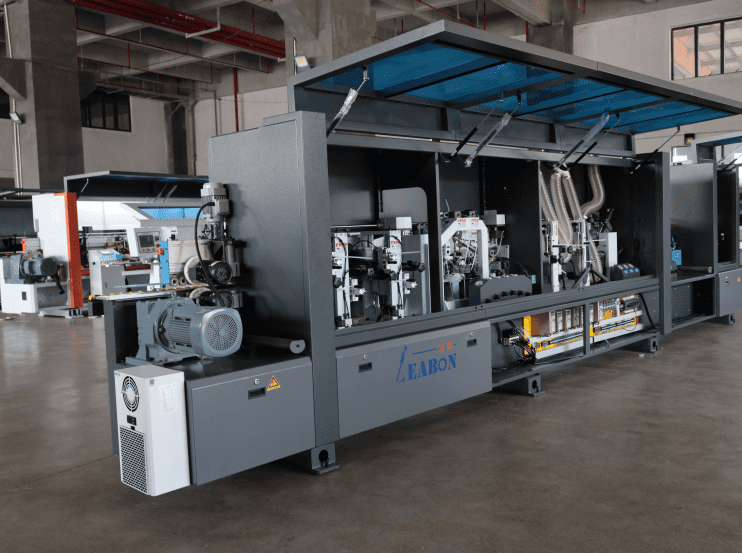
Máquina de canteado personalizada de Leabon
Entonces basándonos en el principio de considerar a los clientes en zonas de alta temperatura, especialmente de julio a septiembre. La temperatura en algunos países y regiones puede alcanzar entre 40 y 50 grados centígrados. En esta situación, es el momento de salvar la vida útil de su equipo de carpintería.
A continuación se presenta una guía sistemática de protección para equipos de carpintería en zonas de alta temperatura, con medidas específicas desarrolladas a partir de la estabilidad del equipo, las características del material y la adaptabilidad ambiental:
Las cuatro amenazas principales del calor elevado para el equipo de carpintería.
1. Deformación del metal: la expansión térmica de componentes de precisión como guías y rodamientos provoca una disminución de la precisión de mecanizado.
2. Fallo de componentes electrónicos: la temperatura elevada continua del controlador PLC o del motor servo provoca un funcionamiento incorrecto o quemaduras.
3. Atenuación del sistema hidráulico: la viscosidad disminuye un 40 % cuando la temperatura del aceite supera los 60 ℃, y las fluctuaciones de presión se intensifican.
4. Variación del rendimiento del material: los cambios drásticos en el contenido de humedad de la madera pueden causar grietas y deformación.
Medidas de protección clave para salvar la vida útil del equipos de carpintería
1. Fortalecimiento del sistema de control de temperatura
- Instale un sistema de circulación refrigerado por agua de grado industrial (caudal recomendado ≥ 15L/min), centrándose en la refrigeración de componentes principales como el husillo y el cabezal láser.
- Instale aire acondicionado de doble módulo de refrigeración (como Rittal TS8) en el armario de control eléctrico para mantener una temperatura de ≤ 35 ℃ dentro del armario.
- Instale grandes ventiladores industriales (con un diámetro de 1.2 m o más) en el taller para crear un flujo de aire direccional y evitar la retención de aire caliente.
- Pre-enfríe el equipo durante 2 horas antes de comenzar a trabajar cada día (aire acondicionado ajustado a 18 ℃ para un enfriamiento rápido).
2. Actualización de la protección de componentes clave
- La guía lineal, utilizando una cubierta de sellado resistente a altas temperaturas y una capa de lubricación de grafito (resistencia a la temperatura ≥ 150 ℃, nivel de protección contra el polvo IP65).
- Servomotores, utilizando manguitos de refrigeración por corrientes parásitas (con un rango de refrigeración de 15-20 ℃)
- La estación hidráulica, utilizando aceite hidráulico de alta temperatura ISO VG46 (índice de viscosidad >180 (como Mobil DTE 25))
- Los circuitos eléctricos, utilizando cables con aislamiento de caucho de silicona (con un nivel de resistencia a la temperatura de 200 ℃ (el PVC convencional solo tiene 70 ℃))
Además, mantener el nivel de humedad en el taller también puede lograr cierto efecto protector.
Resumen: diagrama de lógica principal para la protección en entornos de alta temperatura.
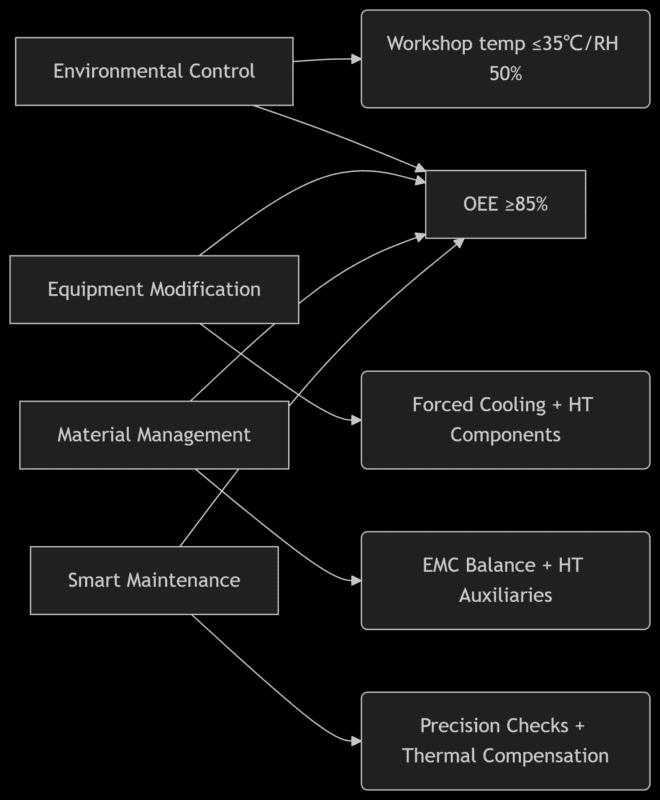
Por último, pero no menos importante, a continuación la prioridad de las medidas de implementación
- Ejecución inmediata: refrigeración del armario eléctrico + reemplazo del aceite hidráulico.
- Plan de 30 días: instalar sistema de refrigeración por agua + desarrollar lista de verificación de inspección para alta temperatura.
- Estrategia a largo plazo: renovación integral del aire acondicionado del taller + mejora de la resistencia al calor del equipo.
Mediante una estrategia sistemática de control de temperatura, incluso en entornos extremos de 50 ℃, la tasa de fallos del equipo puede reducirse en un 60 %, y la precisión de mecanizado puede mantenerse dentro de ± 0.1mm. Se sugiere colaborar con los proveedores de equipos para realizar inspecciones estacionales y ajustar dinámicamente los parámetros de protección.
